


Hvordan forhindre krølling og kantflossing i industrielle PTFE-belagte stoffer
Industrielle PTFE-belagte stoffer er verdsatt for høytemperaturstabilitet, ikke-klebende oppførsel og kjemisk motstand. Imidlertid kan krøller og kantflosser oppstå under lagring, håndtering, slissing eller installasjon. Disse defektene ser ikke bare dårlige ut; de reduserer også stoffets mekaniske styrke og kan frigjøre løse partikler til en ren prosess. Med riktig forebyggende praksis kan begge problemene kontrolleres gjennom hele materialets levetid.
Denne artikkelen forklarer hovedårsakene til krølling og kantflossing i industrielle PTFE-belagte stoffer og beskriver praktiske forebyggingsmetoder som brukes i produksjons- og prosessmiljøer.
Hvorfor det oppstår krølling og kantflossing i PTFE-belagte stoffer
Krølling er en permanent fold eller rynke som oppstår når den belagte glassfiberstrukturen bøyes utover den anbefalte radiusen eller presses under ujevn spenning. Vanlige triggere inkluderer vikling utenfor midten, håndpressing av banen, hengende ruller og tett bøying rundt små ruller. Kantflossing skjer når kuttet eller slitt glassgarn slipper ut av vevingen. Når en enkelt filament brytes, kan den sage mot nabogarn og spres langs kanten.
| Defekt | Synlig resultat | Hovedårsak | Forebyggingsfokus |
|---|---|---|---|
| Krølling | Foldelinje, belegg mikrosprekker | Liten bøyeradius, ujevn spenning | Kontrollert håndtering og support |
| Kant frynsete | Løse filamenter, uklar kant | Ubeskyttet kuttkant, slitasje | Ren slisse og kantbeskyttelse |
Begge defektene er lettere å forhindre enn å reparere. De neste avsnittene bryter forebygging ned for trinn.
Velg en stoffkonstruksjon som motstår slitasje
Forebygging starter med strukturen til selve stoffet. En tett vevd, balansert garnvridning og komplett PTFE-belegg hjelper til med å låse glassfilamentene på plass. Åpne nettingstoffer kan være mer sårbare fordi de har færre crossover-punkter, men forsiktig belegg og kantdesign kan fortsatt holde dem stabile.
Beleggdekning og kantstabilitet
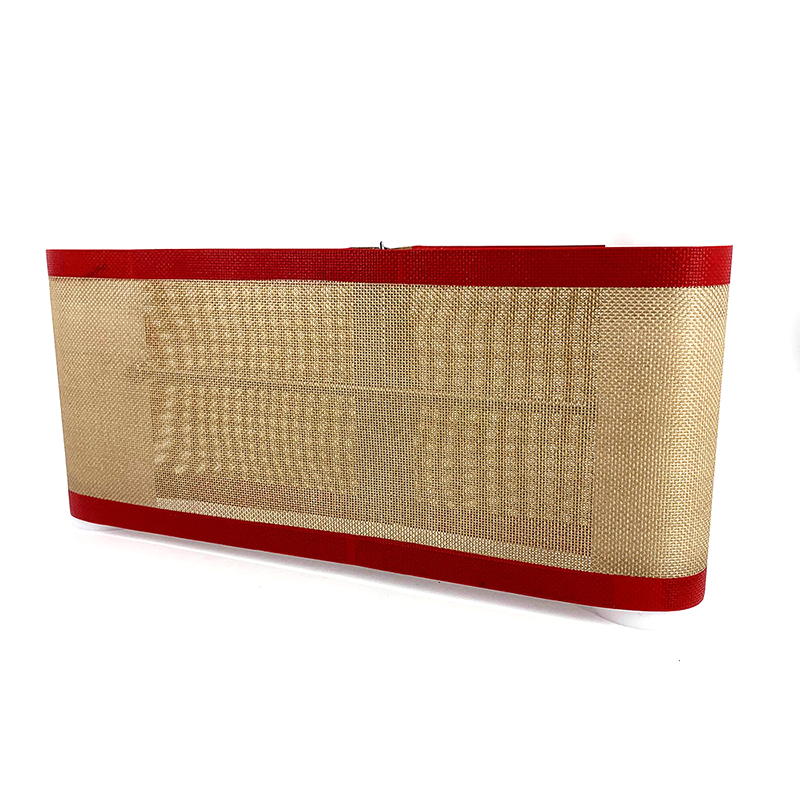
PTFE-belegget fungerer som en matrise som holder glassgarnene sammen. Hvis belegget er ujevnt, blir den tynt dekkede kanten en kilde for løse filamenter. Be leverandøren din om en prøverull med den faktiske slissemetoden du planlegger å bruke, bøy, brett og trekk i kanten for å bekrefte at belegget forblir festet. For tørking og luftstrømapplikasjoner kan en åpen nettingkonstruksjon produseres med tett lukkede knoker og forsterkede kanter.
 PTFE-belagt åpent nettingstoff for luftstrømstørking Denne åpne maskekonstruksjonen tillater effektiv luftsirkulasjon i tørketromler og transportbånd, med muligheter for ulike maskestørrelser og temperaturmotstand egnet for industrielle tørkeprosesser. Se produkt →
Kantkonstruksjon og etterbehandling
Industrielle PTFE-belagte stoffer er vanligvis tilgjengelige med teipede kanter, varmforseglede kanter eller en tett kant. Spesifiser en kantbehandling når stoffet skal håndteres ofte eller kuttes i smale bredder. En jevn, kontinuerlig kant fordeler stress og forhindrer uttrekking av filament. For mer detaljer om spesifikasjoner og valg, se denne Kjøpeveiledning for PTFE-belagt glassfiberstoff .
Oppbevar rullene riktig for å stoppe bretter før de dannes
De fleste bretter utvikles under lagring fordi ruller utsettes for trykk, temperaturendringer eller dårlig støtte. En tung rull plassert på enden kan knuse de nedre lagene og skape permanent kantdeformasjon.
- Oppbevar horisontalt på en støtte i full bredde, ikke på rullens endeflate.
- Oppbevar originalemballasjen intakt til rullen er klar til bruk.
- Beskytt rullen mot direkte sollys, fuktighet og raske temperatursvingninger.
- Begrens stablehøyden og plasser en flat, stiv plate mellom lagene for å fordele vekten.
- Følg en først inn, først ut rotasjon for å unngå langvarig press på ett område.
Et rent, tørt, temperaturstabilt rom er ideelt. Selv om PTFE er kjemisk stabil, er belegget og glasssubstratet fortsatt følsomt for mekanisk misbruk.
Rull ut og håndter stoffet uten skarpe bøyninger
Tiden mellom å åpne en rull og sette den i maskinposisjon er høy risiko for krølling. En skarp bøyning kan overskride stoffets fleksibilitet og etterlate en fold som ikke kan trekkes ut senere.
- Løft rullen med en dor i full bredde eller løfteslynge plassert i begge ender.
- Slapp av fra et riktig rullestativ med bremsespenningen jevnt over banen.
- Før stoffet over ruller med stor diameter; unngå skarpe vinkler og små pinnestenger.
- Hold banen på linje med rulleaksen slik at side-til-side-glidning ikke skaper rynker.
- Hvis banen synker i midten, øk spenningen gradvis i stedet for å skyve midten for hånd.
Trekk aldri stoffet fra den ene kanten eller la det trekke på et betonggulv. Slitasje under disse trinnene gjør ofte en sunn kant til en frynsete.
Klipp og kutt med omhu for å kontrollere kantfraying
Å dele en bred rull i smalere bredder skaper friske, synlige kanter. Hvordan kuttet lages avgjør om disse kantene forblir rene eller begynner å frynse seg umiddelbart.
- Bruk en oppvarmet kniv, varm ledning eller ultralydskjærer når det er mulig. Varmen smelter PTFE litt og forsegler de kuttede filamentene sammen.
- For kaldskjæring, bruk et skarpt roterende blad og bytt det før det begynner å rive filamenter.
- Unngå å føre bladet frem og tilbake over samme kuttlinje.
- Sjekk kanten etter oppskjæring: den skal være ren, uten uklare filamentklynger.
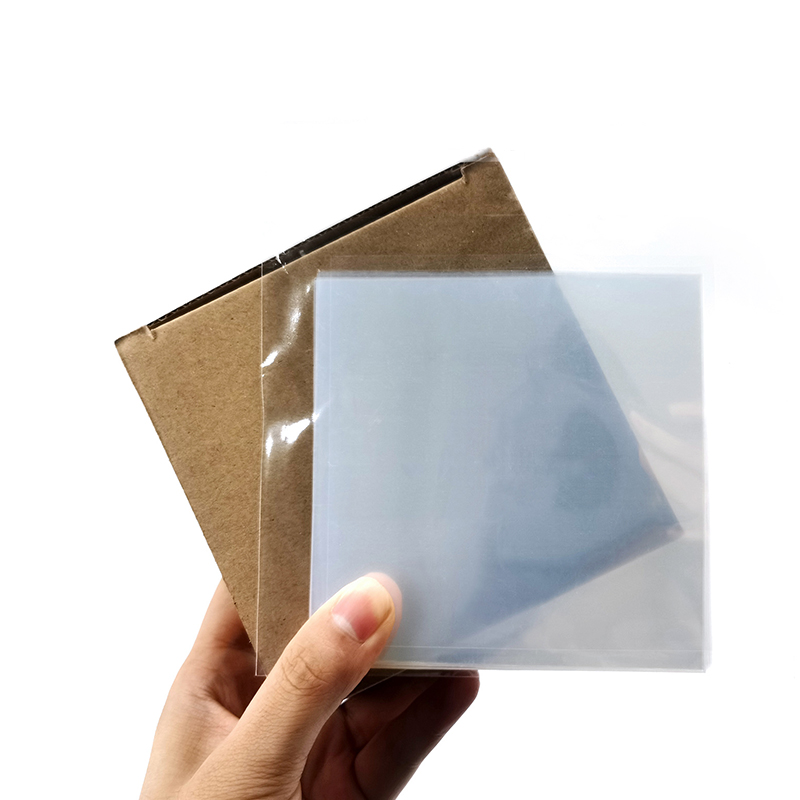
For applikasjoner som trenger én glatt side for frigjøring og én mottakelig side for liming, kan et enkeltsidebelagt glassstoff hjelpe ved å begrense beleggakkumulering ved kuttekanten og holde håndteringen enklere under konvertering.
 Enkeltsidebelagt PTFE-glassfiberstoff Med PTFE på bare den ene siden gir dette stoffet en jevn slippflate samtidig som den beholder den naturlige glasssiden for liming, tilgjengelig i mange tykkelser og antistatiske versjoner. Se produkt →
Installer forsiktig og kontroller spenningen under drift
Når stoffet er i en transportør, tørketrommel eller presse, er kantfrynsing ofte et tegn på lokal slitasje eller feiljustering. Krølling under drift betyr vanligvis at strekkprofilen er ujevn eller at stoffet løper mot en overflate med for mye friksjon.
- Juster alle ruller, trinser og ekspanderende stenger for å holde stoffet flatt over hele bredden.
- Still inn spenningen slik at stoffet ikke synker på midten, men ikke strekkes utover den anbefalte belastningen.
- Installer sideføringer eller kantsensorer for å stoppe sidedrift før den sliper kanten.
- Bruk beskyttende filmer eller frigjøringsliner hvis stoffet må passere over stasjonære føringer.
- For skjøtede endeløse belter, plasser skjøten parallelt med kanten og trim eventuell utstikkende forsterkning.
Inspeksjonsintervaller bør inkludere en visuell kontroll av begge kanter. Tidlig oppdagelse gir deg tid til å rette opp årsaken før en liten strid blir en erstatning i full bredde.
Reparer små kantdefekter før de vokser
Når kantfrynsing oppdages tidlig, kan det vanligvis stoppes. Fjern først de løse filamentene med en skarp saks. Beskytt deretter den rå kanten med en trykkfølsom PTFE-tape med høy temperatur eller en kompatibel tetningsmasse anbefalt av leverandøren. Målet er å forhindre at fuktighet, rusk og bevegelige deler fanger opp glassgarnene.
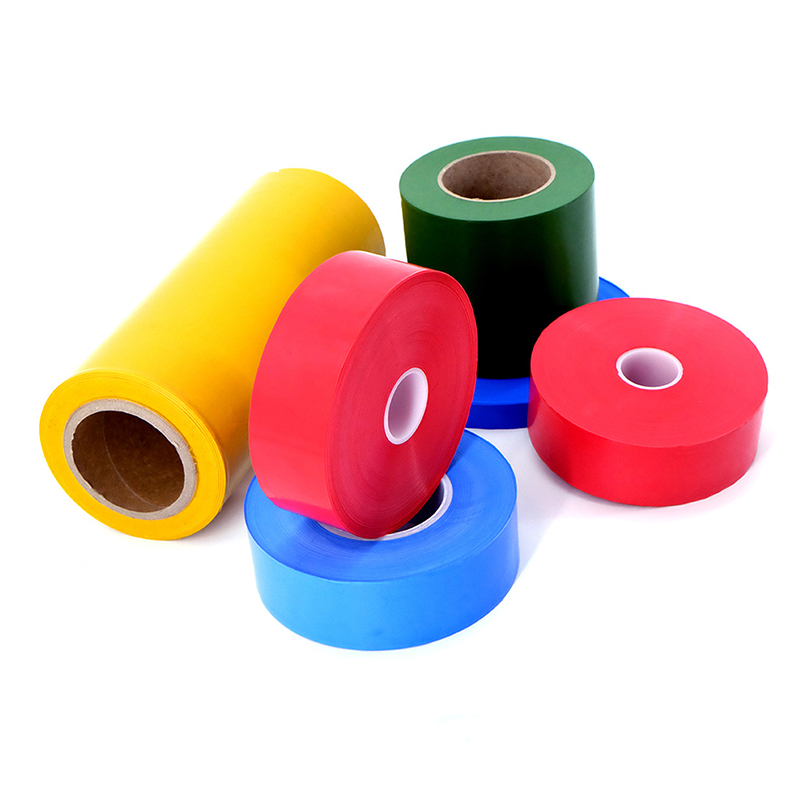
For midlertidig beskyttelse under håndtering og installasjon, kan en silikonklebende PTFE-tape påføres langs kanten for å redusere friksjon og forhindre uttrekking av filament.
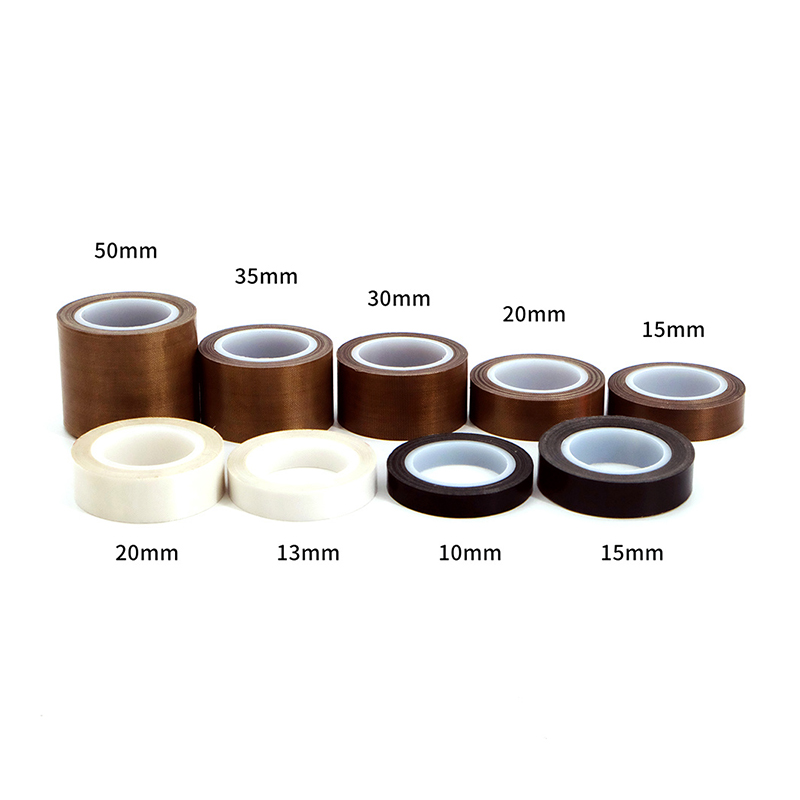 PTFE-tape med silikonlim for kantbeskyttelse Denne tapen tilbyr et midlertidig beskyttende lag for stoffkanter, reduserer friksjon og forhindrer uttrekking av filament under håndtering og installasjon, med varmebestandighet opp til 260°C. Se produkt →
Etter enhver reparasjon, overvåk det samme stedet på neste skift. Hvis frynsingen kommer raskt tilbake, er årsaken ikke selve kanten, men en ekstern slipende kontakt.
En sjekkliste for praktisk forebygging
- Bekreft kantfinishen før produksjon eller konvertering starter.
- Oppbevar ruller horisontalt, vekk fra trykk og endebelastning.
- Bruk ruller med stor diameter og balansert spenning under utrulling.
- Spalte med varme eller med et skarpt blad som ikke drar filamenter.
- Inspiser kantene ved hvert skifte og etter hver slisseoperasjon.
- Beskytt eller reparer skadede kanter umiddelbart for å hindre at skaden sprer seg.
Gjennomgå det industrielle PTFE-belagte stoffutvalget før du bestemmer deg for veving, belegg og kantfinish.
Ofte stilte spørsmål
Q1: Hva er den beste måten å lagre PTFE-belagte stoffruller på?
Oppbevar dem horisontalt på en støtte i full bredde på et rent, tørt område. Hold originalemballasjen intakt og unngå kraftig stabling eller press på rullekantene.
Q2: Kan en krøll fjernes fra PTFE-belagt stoff?
Når det først har dannet seg en skarp fold i et belagt stoff, er det svært vanskelig å fjerne det helt. Flatpressing kan redusere den synlige linjen, men belegget og glassfibrene har allerede blitt belastet. Forebygging er mer pålitelig enn reparasjon.
Spørsmål 3: Hva forårsaker kantflossing etter skjæring?
Mest frynsete etter slitsing kommer fra et matt blad, en ubeskyttet kuttkant eller overdreven spenning på trimsiden. En ren, varm spaltekant og riktig kantforsterkning kan redusere løse filamenter betydelig.
Q4: Er PTFE-tape en permanent løsning for kantflossing?
PTFE-tape er vanligvis en midlertidig beskyttelse, ikke en strukturell reparasjon. Det er nyttig for å skjerme en kant under installasjon eller korte produksjonsserier, men for langvarig service bør stoffet velges med høyre kantfinish fra starten.
¡Emomarandu Oréve Ko ágãite!
- Pumbyry: +86-18651171105
- Fax rupive: +86-18651171105
- Correo electrónico rehegua:
- Oñe ẽ chupe: nr. 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Derecho de autor © Yaxing Plastic Industry Co., Ltd. Opaite Derecho Ojeguerekóva. Personalizado Alta Gama Precisión Serie PTFE Productos Fabricantes 