


Hvordan produseres PTFE-film? Hele produksjonsprosessen forklart tydelig
Hvis du prøver å forstå hvordan PTFE-film lages, starter svaret med en polymer som ikke kan smeltes og ekstruderes som vanlig termoplast. Hele produksjonskjeden er bygget rundt to fundamentalt forskjellige prosesser: å lage PTFE-harpiksen, og deretter konvertere denne harpiksen til en tynn, jevn film. Denne artikkelen følger hvert trinn når det skjer i en profesjonell PTFE-filmfabrikk.
Kjemien bak PTFE-filmproduksjon: Fra kloroform til harpiks
PTFE-filmproduksjon starter med syntesen av tetrafluoretylen (TFE), ikke med en filmekstruderingslinje.
Ruten begynner med kloroform og hydrogenfluorid, som produseres ved å behandle flusspat med svovelsyre. Kloroform reagerer med hydrogenfluorid for å lage klordifluormetan (HCFC-22). Når HCFC-22 varmes opp over 600 grader C, sprekker det til TFE, monomeren som senere danner polytetrafluoretylen.
Polymerisasjonstrinnet er en radikal prosess utført under høyt trykk i rustfrie stålreaktorer. Suspensjonspolymerisasjon produserer granulær harpiks, som er råstoffet for skiving. Dispersjonspolymerisasjon produserer fint pulver eller vandig dispersjon, som er råstoffet for PTFE-belagte stoffer, tape og impregnert mesh.
Nøkkeldefinisjon: Skived PTFE-film er laget av en solid, sintret sylinder som er barbert med et skarpt blad til et kontinuerlig ark. Det er en subtraktiv prosess, ikke en smeltebasert.
PTFE-filmproduksjon Trinn 1: Komprimeringsstøping og sintring
Før et enkelt ark med PTFE-film kan skives, må harpiksen komprimeres til en solid sylinder og sintres.
Granulær PTFE-harpiks veies, helles i en sylindrisk form og presses ved 50 til 100 MPa. Den resulterende preformen blir deretter lastet inn i en sintringsovn og oppvarmet til 370 til 380 grader C. Ved den temperaturen smelter harpikspartiklene sammen til en tett, homogen blokk.
Avkjølingshastigheten betyr mer enn de fleste kjøpere forventer. Hvis et stort emne avkjøles for raskt, skaper indre spenninger mikrosprekker som vises som overflatefeil i den ferdige filmen. Et emne med en diameter på 100 til 250 mm trenger vanligvis 24 til 48 timer for å avkjøles trygt.
Billettens diameter begrenser også filmbredden. Et 300 mm emne kan produsere filmstrimler rundt 250 mm brede etter kantklipping. Dette er grunnen til at noen leverandører kan tilby bred PTFE-film og andre ikke.
PTFE-filmproduksjon Trinn 2: Skiving den sintrede billetten
Skiving er den dominerende metoden for å produsere PTFE-film fordi PTFE ikke kan ekstruderes til en tynn film ved konvensjonell smelteekstrudering.
En presisjonsdreiebenk holder det sintrede emnet mens et skarpt blad beveger seg langs overflaten. Bladvinkelen, matehastigheten og spindelhastigheten styrer den endelige filmtykkelsen og overflateruheten. I en veloppsatt maskin er bladet vanligvis satt mellom 15 og 25 grader. En skarp vinkel kan etterlate riper, mens en stump vinkel skaper skravlemerker.
Typiske skivede filmtykkelser varierer fra 0,02 mm til 0,50 mm. Fabrikker med CNC-kontrollert utstyr kan holde tykkelsestoleranse på /-0,01 mm. Dette er nivået av presisjon som trengs for pakninger, kjemiske linjeforinger og tapeunderlag.
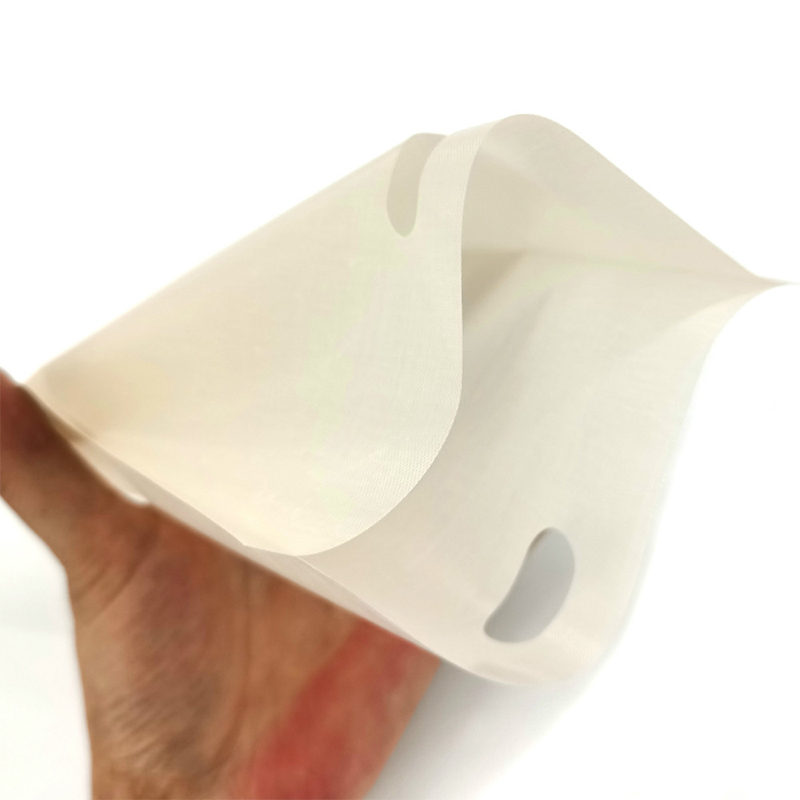 Skived PTFE-film for presisjonsapplikasjoner Denne skivede PTFE-filmen tilbyr tette tykkelsestoleranser og en jevn overflate, noe som gjør den egnet for pakninger, foringer og tapeunderlag. Dens elektriske isolasjon og kjemiske motstand utvider bruken i elektronikk og medisinsk utstyr. Se produkt →
Typisk filmtykkelse varierer etter produksjonsmetode
PTFE-filmproduksjon Trinn 3: Etsing og overflatebehandling
Ubehandlet PTFE-film har en overflateenergi på ca. 18 til 20 dyn/cm, noe som gjør det umulig å lime med standard lim.
For å forbedre vedheft bruker produsentene en natriumnaftalen-etsebehandling. Filmen blir mørkebrun eller svart, og prosessen skaper en mikroru overflate med polare grupper. Overflateenergien stiger over 50 dyn/cm, noe som gjør at akryl- og silikonlim forankres godt.
Etsedybden må balanseres. Overdreven etsing svekker filmen, mens utilstrekkelig etsing forårsaker dårlig bindingsstyrke. Det meste av etset film produseres i ruller, og deretter spaltes til bredden. Fordi etsemidlet er reaktivt, krever storskala etsing kontrollert avfallsbehandling, noe som legger til enda et lag med leverandørkvalifisering når du reviderer en fabrikk.
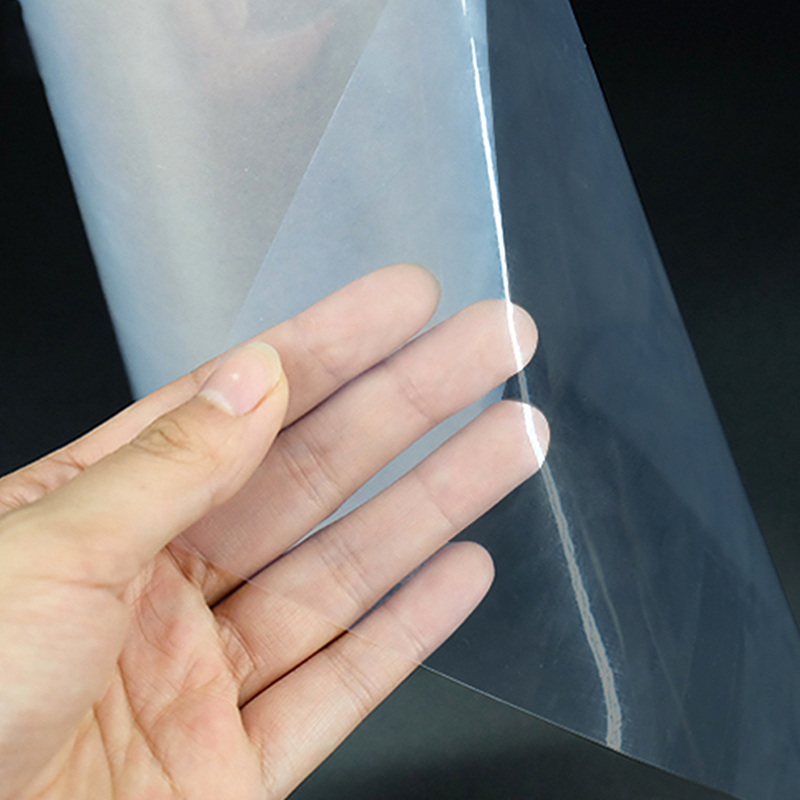 Etset PTFE-film for sterk liming Denne etsede PTFE-filmen er overflatebehandlet med natriumnaftalen og forbedrer vedheft til metaller og gummier. Det er avgjørende for høytemperaturtape og kompositter der pålitelig liming er kritisk. Se produkt →
Kvalitetskontroll i PTFE-filmproduksjon
PTFE-filmpålitelighet er definert av målbare parametere: tetthet, tykkelsestoleranse, strekkstyrke og dielektrisk styrke.
Et ISO 9001-sertifisert anlegg tester hver batch for tetthet, som bør falle mellom 2,13 og 2,19 g/cm3. Strekkstyrke for virgin PTFE-film varierer fra 20 til 35 MPa avhengig av orientering. Dielektrisk styrke, for en 0,1 mm film, er vanligvis over 60 kV/mm.
| Eiendom | Standardverdi |
| Tetthet (g/cm3) | 2.13-2.19 |
| Tykkelsestoleranse (mm) | /-0,01 |
| Strekkfasthet (MPa) | 20-35 |
| Dielektrisk styrke (kV/mm, 0,1 mm film) | Over 60 |
| Overflateenergi, ubehandlet (dynes/cm) | 18-20 |
| Overflateenergi, etset (dynes/cm) | Over 50 |
FEP-film og casting-alternativet: Hva kjøpere trenger å vite
FEP-filmen er ikke avskåret; den er smelteekstrudert eller støpt fordi FEP er en smeltebearbeidbar fluorpolymer.
FEP-film er gjennomsiktig, har høy lystransmittans og er standard frigjøringslag for 3D-skrivere som bruker UV-harpiks. En 100 mikron FEP-slippfilm er den vanligste tykkelsen i 3D-utskriftsmarkedet. Lystransmittansen er vanligvis over 95 %, og den påvirker direkte utskriftsnøyaktigheten fordi UV-lyset må passere gjennom filmen uten å spre seg.
Et vanlig innkjøpsspørsmål: Kan FEP-film erstatte PTFE-film i alle bruksområder? Svaret er nei. PTFE gir bedre kjemisk motstand og et bredere kontinuerlig temperaturområde, mens FEP gir optisk klarhet og enklere varmeforsegling. For visse bruksområder vil denne tekniske sammenligningen av PTFE vs FEP hjelpe deg med å avgjøre hvilket materiale som passer til din produktlinje.
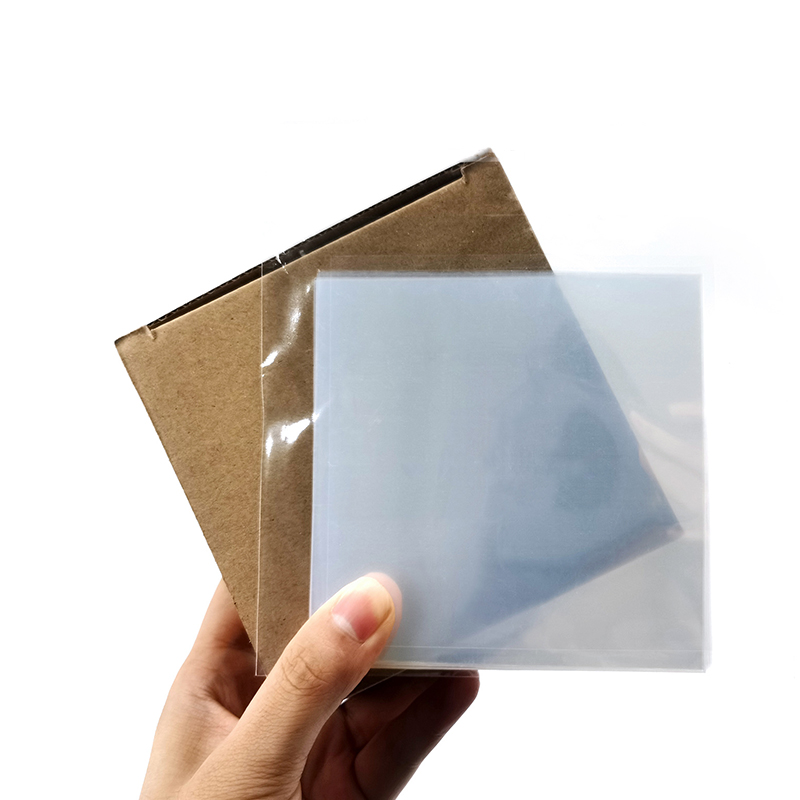
 100μm FEP-film for 3D-utskrift Med 96 % lystransmittans og høy strekkstyrke sikrer denne FEP-filmen effektiv harpiksherding i LCD/DLP-skrivere. Den ikke-klebende overflaten hjelper til med å frigjøres og støtter høy utskriftskvalitet. Se produkt →
Skived PTFE film
Best for kjemisk motstand, kontinuerlig service fra -200 til 260 grader C, og holdbarhet under tøffe forhold.
FEP film
Best for optisk klarhet, varmeforsegling og UV-overføring i 3D-utskrift og elektronikk.
FAQ: Spørsmål om PTFE-filmproduksjon
Hva er den vanligste metoden for å produsere PTFE-film?
Skikjøring er den vanligste og mest kostnadseffektive metoden. Den bruker en presisjonsdreiebenk for å skrelle en tynn, kontinuerlig film fra en sintret PTFE-sylinder. Kalandrering av en PTFE-dispersjon er et alternativ, men det er mindre vanlig for virgin film.
Kan PTFE-film lages ved ekstrudering?
Standard PTFE kan ikke smelteekstruderes fordi det ikke smelter under nedbrytningstemperaturen. FEP og PFA er smeltebearbeidbare, så filmene deres kan ekstruderes, men PTFE-film produseres ved avskjæring eller ved dispersjonskalandrering.
Hvorfor blir etset PTFE-film mørkebrun?
Den mørkebrune fargen kommer fra etsebehandlingen med natriumnaftalen. Reaksjonen fjerner fluoratomer på overflaten og introduserer oksygenholdige grupper, noe som forbedrer limets fuktbarhet uten å påvirke bulkegenskapene til PTFE.
Hvilken tykkelsestoleranse kan forventes for skåret PTFE-film?
Med CNC-styrt skiveutstyr er /-0,01 mm oppnåelig for filmmålere under 0,5 mm. Be alltid om inspeksjonsrapporten, ikke leverandørkravet.
Å forstå hvordan PTFE-film produseres er det første trinnet i å velge en pålitelig leverandør. Spør om harpikskvaliteten, sintringsprofilen, skiveutstyret, og om etsing utføres i huset. Disse detaljene utgjør forskjellen mellom konsistent film og batch-til-batch-variasjon.
¡Emomarandu Oréve Ko ágãite!
- Pumbyry: +86-18651171105
- Fax rupive: +86-18651171105
- Correo electrónico rehegua:
- Oñe ẽ chupe: nr. 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Derecho de autor © Yaxing Plastic Industry Co., Ltd. Opaite Derecho Ojeguerekóva. Personalizado Alta Gama Precisión Serie PTFE Productos Fabricantes 